 简体中文

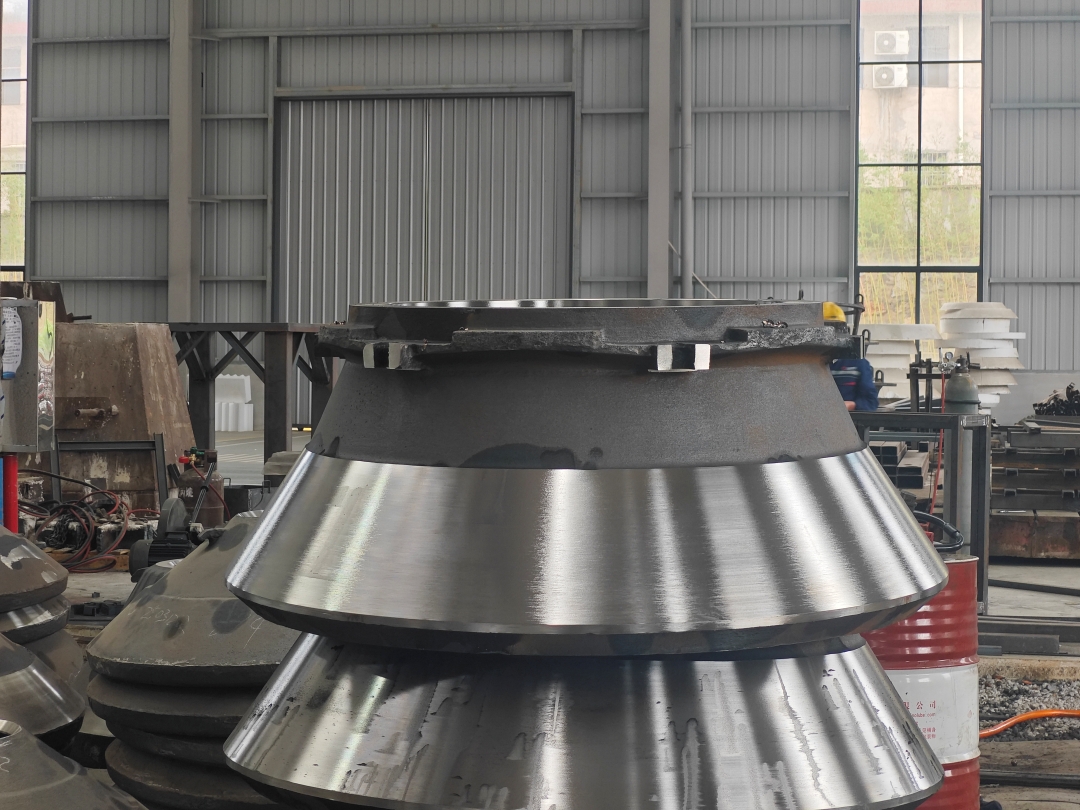
很多矿山、制砂厂在圆锥破生产过程中容易忽略给料状态,物料长期偏向破碎腔单侧进料,不会立刻引发停机故障,但持续偏载运行,会让轧臼壁产生多种典型非正常磨损形貌,缩短衬板使用周期,增加配件更换成本。湖南湘建机械科技有限公司结合大量现场服务案例,梳理偏置给料工况下轧臼壁常见磨损类型与改善建议。
第一种为单侧弧形阶梯偏磨。物料集中落在破碎腔一侧,该区域轧臼壁持续承受矿石挤压摩擦,另一侧衬板接触物料较少。长期作业后,受料侧磨损速度明显更快,形成阶梯状磨损落差。这种形貌会破坏破碎腔圆周间隙均匀性,排矿口尺寸出现单边差异,成品粒度波动变大,同时设备偏载运转,振动上升,加重主轴、轴承等基础部件负荷。
第二种是局部表层挤压剥落、起皮磨损。持续单侧进料会让轧臼壁局部区域反复承受交变挤压应力,高锰钢衬板表层加工硬化层不断累积疲劳损伤。当应力超出材质耐受范围,表层材料出现分层、片状起皮剥落。剥落形成粗糙表面,更容易卡滞矿石,进一步放大局部应力,形成磨损加速的循环,造成衬板提前失效。
第三种是上口边缘崩损与倒角磨损。大块物料持续冲击轧臼壁单侧上口位置,边缘区域承受集中冲击载荷,出现倒角快速磨耗、崩边缺角现象。破碎腔进料轮廓被破坏,物料咬入角度失衡,容易发生进料打滑、堵腔,影响生产线连续作业,造成设备电流波动,降低破碎处理量。
第四种是衬板厚薄不均的差异化磨损。均匀布料工况下轧臼壁整体损耗平稳,可和破碎壁同步消耗更换。给料偏置时,受料侧壁厚持续减薄,另一侧磨损量很小,整圈轧臼壁厚度差距明显。衬板受力状态失衡,松动风险上升,两套耐磨件磨损节奏无法匹配,只能单独更换受损衬板,增加停机检修频次。
不少现场仅更换轧臼壁,未调整给料偏置问题,新衬板很快再次出现同类损伤。日常生产可调整给料机位置、检修分料盘,优化落料点,改善布料均匀度。针对长期偏载的生产线,可选择适配该工况的轧臼壁,降低局部磨损、崩边概率。如果现场存在轧臼壁单边磨损快、频繁损坏的情况,可提供设备型号、矿石硬度与生产工况,获取适配的耐磨件选型方案。


